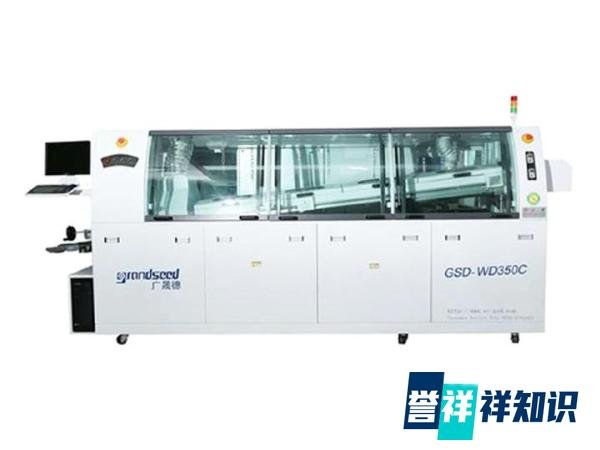
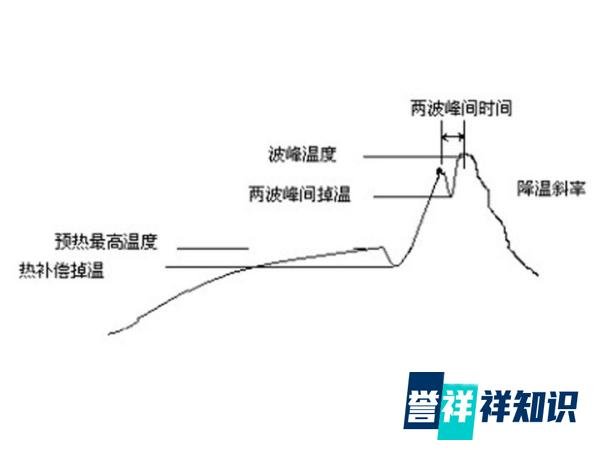
波峰焊温度一般分为预热温度和焊接温度,具体控制范围如下:
控制范围:通常为 180~200℃。
预热时间:一般为 1~3分钟,需根据产品材质和助焊剂特性调整。
关键点:若预热温度过低,溶剂挥发不充分可能导致焊接缺陷(如气孔、润湿不良);若温度过高,可能引发助焊剂过早分解或印制板变形。
控制范围:通常为 250±5℃(即245~255℃)。
温度过低的影响:
焊料润湿性变差,导致虚焊、拉尖、桥接等缺陷。
焊盘或元器件焊端无法充分熔合,形成机械连接不良。
温度过高的影响:
加速焊盘、元器件引脚及焊料的氧化,增加虚焊风险。
可能损坏热敏感元件,或导致印制板基材分层。
产品差异:焊接温度需根据产品材质(如PCB厚度、元器件类型)、焊料成分(如含锡量)及助焊剂活性调整。例如,高密度互连板(HDI)可能需要更精确的温度控制以避免损伤微小焊盘。
设备校准:定期使用温度测试仪校准波峰焊机的热电偶,确保实际温度与设定值一致。
环境因素:车间温度、通风条件可能影响焊接热平衡,需在工艺验证中考虑。
总结:波峰焊的预热温度一般控制在 180~200℃,焊接温度控制在 250±5℃,但具体参数需结合产品特性、设备性能及工艺要求优化,并通过试验验证焊接质量(如拉力测试、X光检测)后确定。